


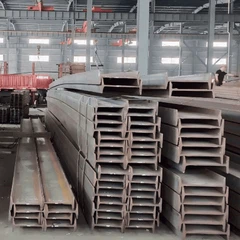




HEA 300 travès dwe konfòme yo ak tolerans strik: lajè bride (300mm ± 3mm), wotè entènèt (290mm ± 2mm), ak epesè bride (14mm ± 0.8mm). Dwat pa ka depase 1mm pou chak mèt, ak kimilatif camber limite a sa sèlman L/1000 (12mm max pou longè 12m). Tolerans pwa se ± 5% pou chak pakèt pwodiksyon. Espesifikasyon sa yo asire konpatibilite ak sistèm koneksyon Ewopeyen an tankou boulon HSFG. Pandan kontwòl kalite, eskanè lazè verifye dimansyon nan entèval 50mm ansanm gwo bout bwa a. Ki pa - konfòme travès yo make pou ki pa - itilize estriktirèl. Miyò, pwojè Alman ak Olandè souvan mande pou 30% pi sere tolerans pou konstriksyon prefabrike. Pwosesis la woule sèvi ak tanperati - kontwole près idwolik yo kenbe konsistans, ak sètifika moulen dokimante konfòmite chak nimewo chalè a.

Ki jan S355J 2+ NH - travès pèfòme S235JR nan pwojè konstriksyon Aktik?
S355J 2+ N travès demontre pèfòmans siperyè nan - 50 degre ak minimòm 27J Charpy V - Notch Enpak Enèji, konpare ak S235JR a 0 degre papòt. "+N" pwosesis la woule normalized rafine estrikti grenn jaden, diminye risk frakti frajil. Limit konpozisyon chimik (C mwens pase oswa egal a 0.22%, SI mwens pase oswa egal a 0.55%) amelyore weldability nan kondisyon jele. Nan pwojè Svartisen Bridge Nòvèj la, S355J 2+ n pèmèt 18% rediksyon pwa pandan y ap satisfè Eurocode EN 1993-1-10 kondisyon. Sa yo travès prezante 355MPa sede fòs kont 235MPA nan S235JR, pèmèt ankò 15m chvoch suporte nan anviwònman degre -40. Aplikasyon pou kritik gen ladan waf glasyeuz ak Siberian lwil oliv forage, kote epesè depase 40mm ak PWHT (post tretman chalè soude) nan 580-620 degre. Estanda GOST Ris Anplis de sa mande pou Z-direksyon tès pou lamèl rezistans chire.
Ki prensip jeni gouvène konsepsyon pil HP 360x174 pou fèm van lanmè?
HP pil pou turbines lanmè dwe kenbe tèt ak konbine aksyal (8,000kn) ak lateral (1,200kn) charj. Epesè entènèt la 174mm reziste kondwi ensiste nan maren dans, pandan y ap lajè a bride 360mm bay efikasite deplasman tè. Design swiv dnvgl - ST - 0126 Estanda, Kontablite pou 50-ane onn siklik loading. Pwoteksyon Kowozyon konbine 500μm kouch epoksidik ak 8mm epesè anod sakrifis. Nan enstalasyon lanmè Nò, pil sa yo penetre 35m anba a maren nan kouch ajil/gravye. Modèl analiz eleman fini (FEA) konfime lavi fatig depase 2 milyon sik nan frekans vag 0.5Hz. Enstalasyon mande pou 4,000kJ mato idwolik ak an tan reyèl PDA (pil kondwi analiz) siveyans. Pwojè Olandè presize materyèl S460ML ak CTOD (krak tip ouvèti deplasman) tès pou entegrite soude.

Poukisa ASTM A992 domine Nò Ameriken segondè a - monte mache konstriksyon konpare ak A36?
A992 ofri fòs sede siperyè (345MPA vs 250MPA) ak pi sere kontwòl chimik (CU pi gran pase oswa egal a 0.20% pou rezistans korozyon). Microalloyed V/NB konpozisyon an pèmèt 50% pi wo soude chalè opinyon tolerans kont A36. Nan 150m gwo fò tou won Chicago a, A992 pèmèt 25% rediksyon gwosè kolòn pandan y ap satisfè AISC 341 kondisyon sismik. Avantaj kle yo enkli: 1) pi ba ekivalan kabòn (CE mwens pase oswa egal a 0.45) minimize bezwen chofe; 2) ki konsistan nan - pwopriyete epesè (sètifikasyon Z35); 3) 69KSI fòs rupture ki pèmèt pi long etaj chvoch. Sètifikasyon Mill mande pou tès Charpy nan - 30 degre pou pwojè nò. Depi 2002, US bilding kòd manda A992 pou sismik fòs-reziste sistèm yo. Prim pri (15-20%) yo konpanse nan tan batiman redwi ak ekonomi fondasyon.
Ki sa ki teknik fabwikasyon espesyalize yo obligatwa pou 600x300x12x20 soude bati - moute seksyon?
Fabwikasyon enplike nan: 1) CNC Plasma koupe nan ASTM A572 klas 50 plak ak ± 1mm tolerans; 2) submerged soude ARC (SAW) lè l sèvi avèk F7A6 - EM12K flux/fil Combo nan 28V/450A; 3) Post - Weld nòmalize nan 900 degre pou soulajman estrès. Chèk Kalite Kritik yo enkli: - 100% UT anal<2mm gap) - Web-flange orthogonality within 1° tolerance. Dubai's Burj Khalifa used similar sections with 80mm thick flanges, requiring 12-pass welding with interpass temperature control (150-250°C). Robotic welding cells achieve 15mm/hr deposition rates for 50m long girders. Post-fabrication, beams undergo shot blasting to SA 2.5 before 3-coat epoxy application.
